


Groot CNC-draaien
Kernvoordelen
Bewerking van zwaar roterende werkstukken
Individuele capaciteitslimieten zijn een diameter van 800 mm, een lengte van 1.500 mm en een werkstukgewicht van 500 kg. Zware naven en rollichamen worden als afzonderlijke werkstukken bewerkt, waarbij de ondersteuningsopstelling wordt geselecteerd op basis van de gecombineerde grootte en massa van het onderdeel.
Gerelateerde gezichten en boringen
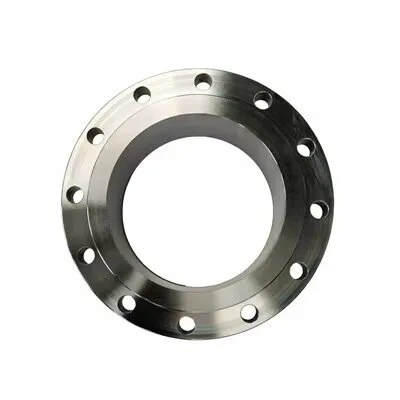
Groot draaien wordt gecombineerd met kop-vlakfrezen, kotteren, boren en tappen. Op een behuizing met een axiale boring en een montageflens houdt de gecoördineerde bewerkingsroute het vlak en de boring volgens dezelfde tekeningreferenties, waarbij hun gespecificeerde oriëntatie bij opeenvolgende bewerkingen behouden blijft.
Afgewerkte paringsoppervlakken
Secundaire afwerking bereikt Ra 0,8 µm op aangewezen oppervlakken. Op een groot metaal-op- metalen zittingvlak vermindert het verfijnen van het oppervlak de uitgesproken bewerkingsribbels over het contactgebied, terwijl ruwere afwerkingen beschikbaar blijven voor externe oppervlakken die geen passend grensvlak vormen.
Specificaties en parameters
|
Parameteritem |
Technische index |
|
Maximale verwerkingsdiameter |
φ800mm |
|
Maximale verwerkingslengte |
1500 mm |
|
Maximaal verwerkingsgewicht |
500 kg |
|
Dimensionale tolerantie |
±0,02 mm - ±0,1 mm (aangepast aan de grootte van het onderdeel) |
|
Oppervlakteruwheid |
Ra 1,6 μm - Ra 12,5 μm (kan vervolgens worden verwerkt tot Ra 0,8 μm) |
|
Verwerkbare materialen |
Koolstofstaal Q235/Q345, gelegeerd staal 40Cr/42CrMo, roestvrij staal 304/316, gietijzer HT200/HT250, enz. |
|
Oppervlaktebehandeling |
Thermisch-verzinken, plastic spuiten, zwart maken, fosfateren, schilderen, verchromen, enz. |
|
Verwerkingstechnologie |
Groot CNC-draaien, kopfrezen, boren, tappen, kotteren, kartelen, enz. |
Maatwerk
Aangepaste grote gedraaide componenten
De productie vindt plaats op basis van de onderdeeltekening, voorraadvorm en beschikbare klemvlakken. Het bewerkingstraject zorgt voor ondersteuning en toegang vóór het snijden, waarna het voorbewerken, eind-vlakwerk en eindbewerking worden gevolgd rond de kenmerken die het onderdeel in zijn assemblage lokaliseren.
Aanpasbare artikelen
• Naaf-, rol-, flens- of behuizingsgeometrie
• Boringdiameter en getrapt-boringprofiel
• Flensdikte en axiale schouderlocaties
• Bolt-cirkelindeling en getapt-gatenpatroon
• Koolstofstaal, gelegeerd staal, roestvrij staal of gietijzer
• Gegalvaniseerde, zwarte-oxide, gefosfateerde, geverfde of geplateerde afwerking
• Externe groeven en eind{0}}details
Kwaliteitscontrole
- Binnenkomende werkstukken worden gecontroleerd op materiaalidentiteit, afmetingen, hardheid en zichtbare oppervlakteconditie. In de eerste bewerkingsfase worden de referentieoppervlakken vastgelegd die worden gebruikt om latere bewerkingen te controleren, zodat de metingen gedurende de hele klus aan hetzelfde lokalisatieschema blijven gebonden.
- Boringmaten, axiale afstanden en gatlocaties worden geïnspecteerd na de productiewerkzaamheden. Procescontroles richten zich op dimensionale afwijkingen en opstelbewegingen voordat de definitieve voorraad wordt verwijderd; acceptatie maakt gebruik van de tekenlimieten die aan elk kenmerk zijn toegewezen, en niet van een enkele tolerantie die op het gehele werkstuk wordt toegepast.
- Elk voltooid onderdeel krijgt een laatste inspectie voordat het wordt verzonden. Openingen worden gecontroleerd op spanen en resten, afgewerkte oppervlakken op schade en het inspectierapport wordt vergeleken met de vrijgegeven tekening; Inspectie door derden- wordt vóór verzending geaccepteerd.
Veelgestelde vragen
Vraag: Hoe worden grote gedraaide componenten verpakt?
A: Assen gebruiken houten steunen en stalen banden; flenzen en behuizingen gebruiken houten kratten.
Vraag: Wat zijn de betalingsvoorwaarden voor op maat gemaakte grote onderdelen?
A: Voor aangepaste bestellingen wordt een vooruitbetaling van 50% en een saldobetaling van 50% gebruikt.
Vraag: Waardoor zijn twee op elkaar aansluitende flenzen concentrisch geplaatst?
A: Gebruik de gespecificeerde pilot- of registerfit.
Vraag: Hoe moeten precisiepassingen worden gespecificeerd op een geverfd onderdeel?
A: Identificeer de oppervlakken die ongeverfd moeten blijven en vermeld de vereiste uiteindelijke afmetingen.


